Один день оператора ЧПУ: как проходит рабочая смена и за что отвечает специалист
К началу смены у станка уже лежат заготовки, а рядом стоит тара с деталями, изготовленными накануне. Оператор принимает задание, просматривает записи и уточняет, как оборудование работало до его прихода. Прежде чем нажать кнопку запуска, нужно разобраться, что предстоит сделать и на что сегодня обратить особое внимание.
Через некоторое время за защитным стеклом начинается обработка. Станок выполняет программу, но рабочий день человека на этом не заканчивается. Он снимает готовые детали, проверяет размеры, устанавливает новые заготовки, наблюдает за инструментом и передает следующей смене все, что важно для продолжения работы. Эти действия повторяются много раз, постепенно превращая лоток заготовок в партию изделий.
Чтобы увидеть профессию без общих слов, разберем один условный день оператора токарного станка с числовым программным управлением, или ЧПУ. В нашем примере он работает с 8:00 до 16:30, с получасовым обеденным перерывом, и продолжает изготовление партии металлических втулок на уже налаженном станке. Это иллюстрация последовательности действий, а не обязательный график для всех предприятий. Время операций, порядок контроля и обязанности определяются конкретным производством.
8:00. Принять смену: что узнать до первого запуска
В начале смены оператор получает производственное задание, уточняет состояние станка и текущей партии, проверяет рабочее место, инструмент и заготовки. Его задача на этом этапе состоит в том, чтобы понять, какую работу он принимает и можно ли безопасно ее продолжить.
В нашем примере программа уже подготовлена, инструмент установлен, а предыдущий оператор успел изготовить часть втулок. Поэтому начинать наладку с нуля не нужно. Но и просто загрузить следующую заготовку недостаточно: сначала надо узнать, что происходило у станка до начала новой смены.
Оператор разговаривает со сменщиком или мастером и просматривает записи. Какие детали уже проверены? Были ли остановки? Меняли ли режущий инструмент? Вносили ли разрешенные коррекции? Если последние измерения показывали постепенное изменение диаметра, это стоит учесть с самого начала.
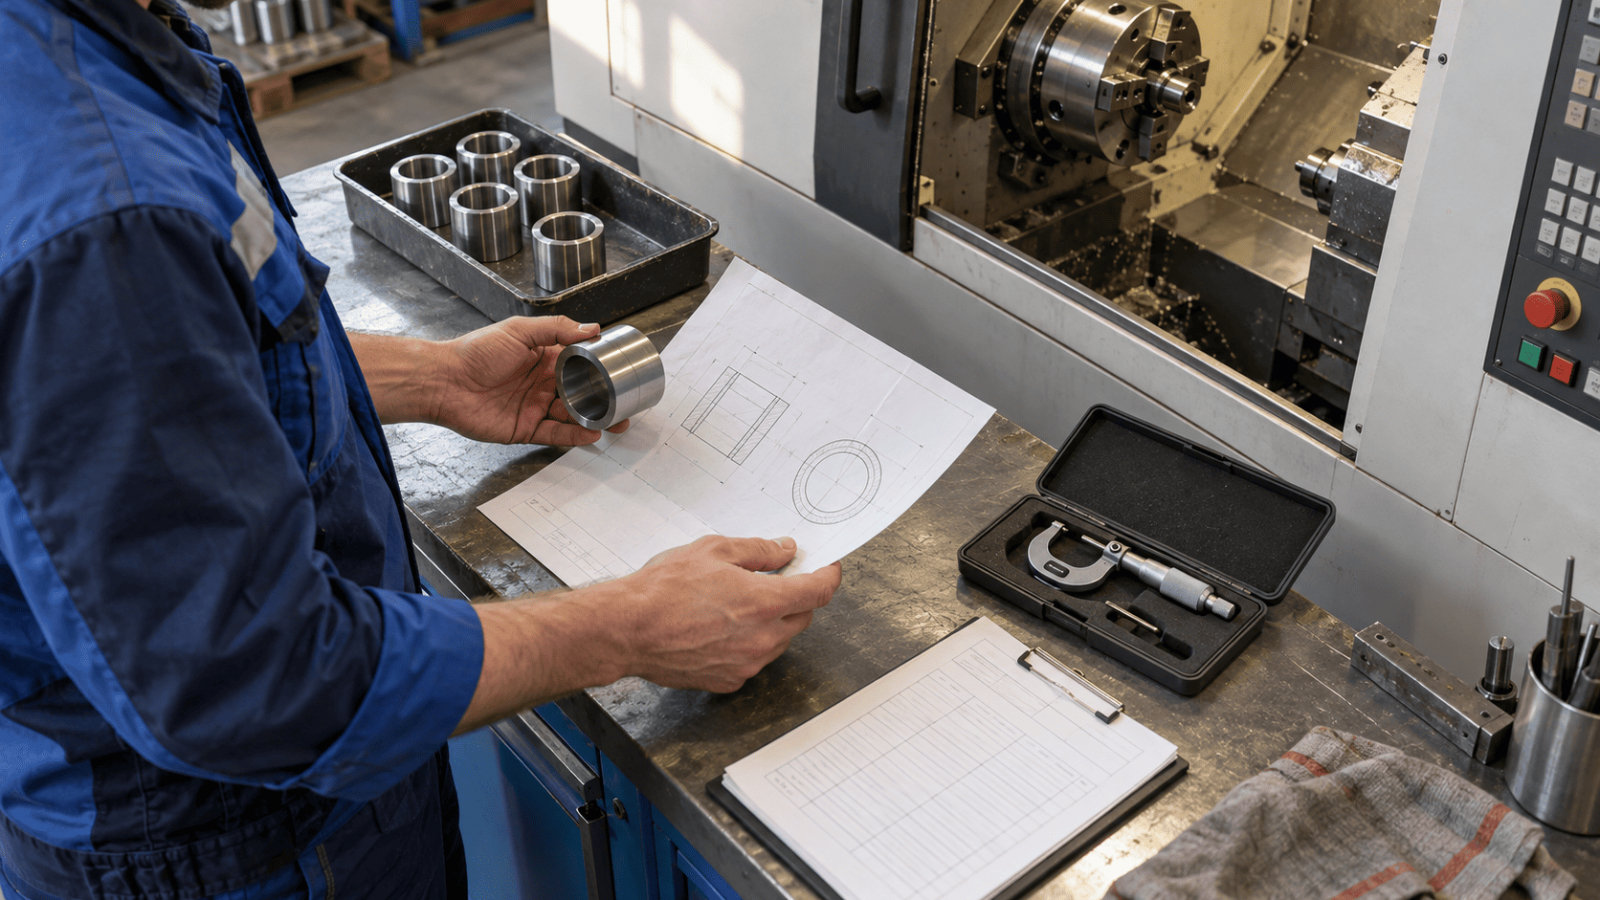
Затем он сверяет задание с документацией: обозначение детали, номер чертежа, нужную операцию, сведения о заготовках и плановое количество. Похожие с виду втулки могут отличаться диаметром отверстия или длиной. В цехе эта разница определяется чертежом, поэтому память и внешнее сходство не заменяют проверки.
У станка: короткий осмотр перед работой
Теперь оператор подходит к оборудованию. Он осматривает доступные узлы и рабочую зону, смотрит на сообщения пульта, проверяет предусмотренные регламентом показатели. Важно убедиться, что нет видимых повреждений, утечек и загрязнений, которые помешают работе, а ограждения и защитное окно находятся в порядке.
- Рабочая зона подготовлена, на установочных поверхностях нет мешающей стружки.
- Нужные заготовки находятся рядом и не смешаны с другой партией.
- Режущий инструмент соответствует текущей операции.
- Измерительные приборы подготовлены и не имеют видимых повреждений.
- Нет замечаний, препятствующих безопасному запуску станка.
Проверки защитных устройств и аварийной остановки выполняют по установленному регламенту. Если есть неисправность, мешающая безопасной работе, оператор сообщает ответственному специалисту. Обходить блокировку или разбирать систему станка ради быстрого запуска нельзя.
Подготовка закончена, когда сотрудник понимает задание и состояние оборудования. Теперь можно установить первую заготовку своей смены.
8:15. Установить заготовку и проверить первую деталь
Перед обработкой оператор сверяет заготовку с заданием, устанавливает ее по технологической документации и проверяет закрепление. Затем запускает подготовленную программу в предусмотренном порядке. После изготовления первой детали выполняет установленный контроль, чтобы подтвердить возможность продолжения работы.
В нашей партии заготовками служат металлические цилиндры с подготовленным отверстием. Станок должен обработать заданные поверхности и довести размеры до требований чертежа. По внешнему виду точную марку металла не определяют: оператор сверяет обозначение партии и сопроводительные сведения.
Он очищает установочные поверхности предусмотренным способом, помещает заготовку в патрон и закрепляет ее так, как требует документация. Важно выдержать положение детали и проверить надежность зажима. Работать внутри станка можно только в предусмотренном безопасном состоянии оборудования.
Первый запуск: что делает человек, а что делает программа
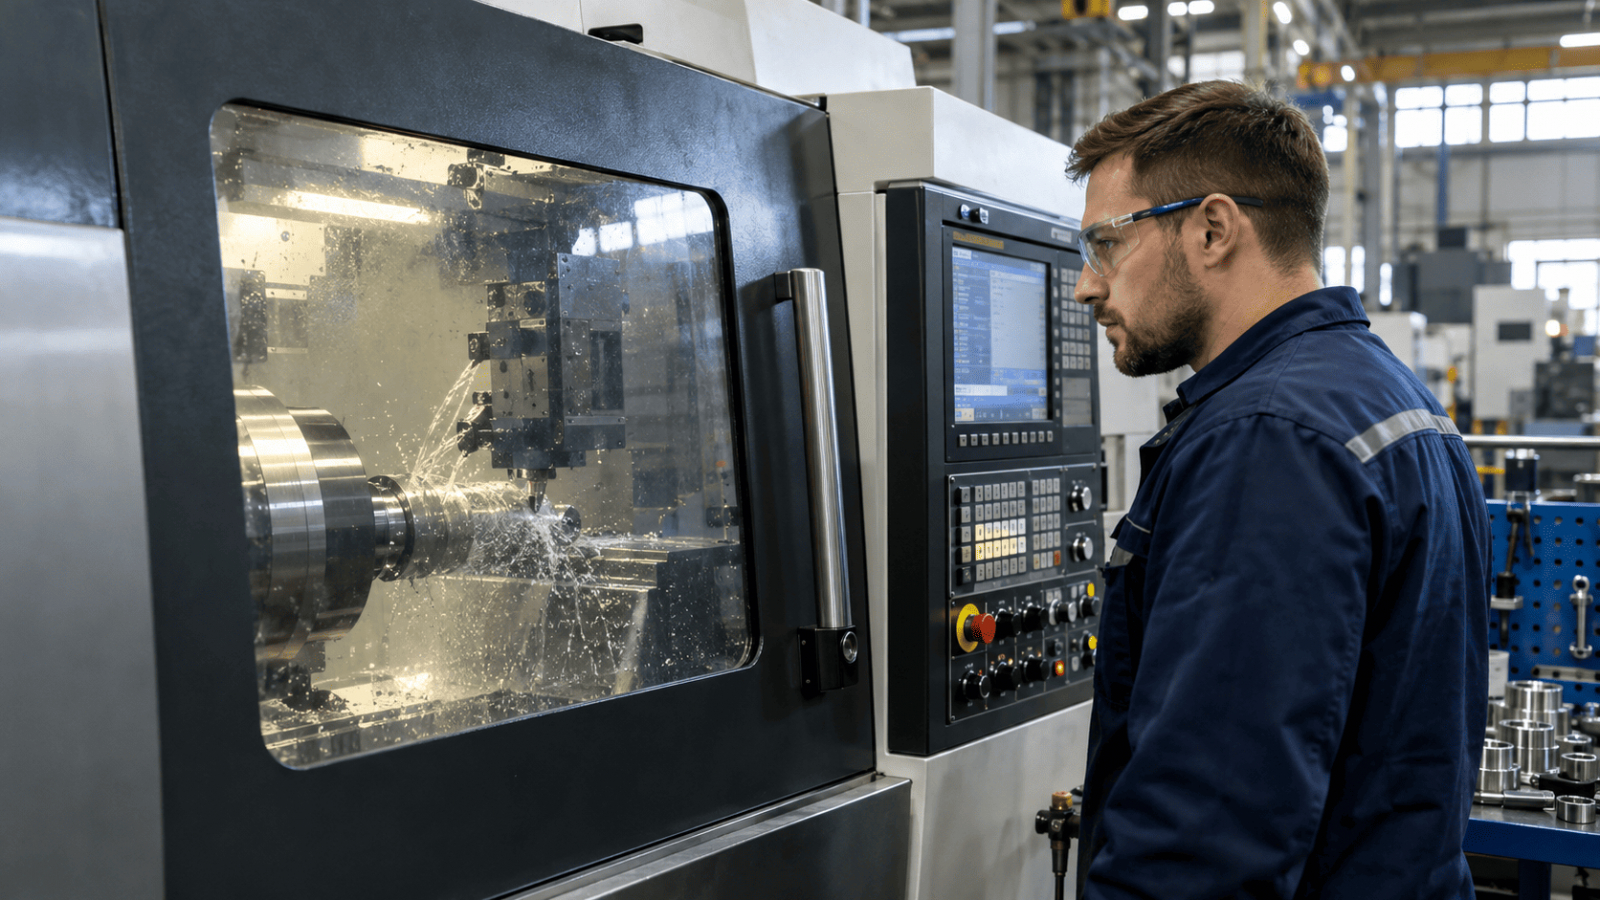
После загрузки оператор закрывает защитную дверь и запускает цикл. Дальше станок выполняет движения, заданные программой: инструмент подходит к заготовке и снимает материал с нужных поверхностей. Оператор остается снаружи, наблюдает за процессом и показаниями на пульте.
В этом и заключается разделение работы: программа управляет движениями, а человек обеспечивает правильную загрузку, следит за реальными условиями обработки и проверяет полученный результат. Автоматика не освобождает его от контроля закрепления, состояния инструмента и качества детали.
Когда цикл завершен, оператор переводит оборудование в состояние, разрешающее выгрузку, открывает дверь и снимает втулку. Затем подготавливает ее к измерению по принятой методике и проверяет размеры, указанные в карте контроля.
Если результат соответствует требованиям, работа продолжается. Там, где это предусмотрено, возможность дальнейшего выпуска подтверждает наладчик или отдел технического контроля, ОТК. Если обнаружено отклонение, сначала выясняют причину и только затем возвращаются к изготовлению партии.
А если в задании новая деталь?
В нашем примере станок уже налажен. При переходе на другое изделие подготовка будет сложнее: может потребоваться замена приспособления и инструмента, настройка их положения, ввод и проверка другой программы. Это выполняет наладчик или оператор, которому такие работы поручены с учетом квалификации.
Само название «оператор ЧПУ» не означает, что сотрудник обязан самостоятельно готовить любую наладку или писать программу. На разных предприятиях функции распределены по-разному. Именно поэтому при трудоустройстве стоит уточнять, что входит в ежедневную работу у конкретного станка.
9:00. Поймать рабочий ритм: что повторяется до обеда
Основная часть смены складывается из повторяющихся циклов: выгрузить обработанную деталь, выполнить предусмотренный контроль, установить следующую заготовку и запустить обработку. Пока станок работает, оператор наблюдает за процессом и выполняет разрешенные сопутствующие операции вне рабочей зоны.
Первая втулка проверена, и работа входит в привычный ритм. Теперь понятнее, почему профессия связана и с повторением, и с внимательностью. Последовательность остается знакомой, но каждый раз нужно правильно закрепить новую заготовку и убедиться, что результат соответствует требованиям.
Один цикл глазами оператора
- Дождаться завершения обработки и предусмотренного безопасного состояния оборудования.
- Открыть защитную дверь и снять обработанную деталь.
- Подготовить деталь к контролю и проверить ее в установленном объеме.
- Поместить ее в соответствующую тару: годные, непроверенные и сомнительные детали не смешивают.
- Безопасно очистить установочные поверхности, если это необходимо.
- Установить и закрепить следующую заготовку.
- Закрыть защитную дверь и запустить очередной цикл.
Эта последовательность показывает суть работы на выбранном станке. В реальном цехе часть операций может выполняться иначе. Например, если контроль по документации выборочный, измеряют не каждую втулку. При автоматической загрузке заготовки подает оборудование, а круг задач оператора меняется.
Преподаватель учебного центра «Престиж» считает, что:
«Одна из важных привычек будущего оператора — сохранять внимание, когда работа становится знакомой. После нескольких удачных деталей легко решить, что дальше всё получится само собой. На обучении важно привыкнуть проверять результат по установленному порядку и замечать изменения в процессе. Именно из таких повседневных действий складывается профессиональная самостоятельность».
Чем он занят, пока станок обрабатывает металл
Продолжительность цикла зависит от детали. Если он достаточно длинный, оператор может проверить уже снятую втулку на соседнем измерительном столе, подготовить следующую заготовку или сделать запись о выпуске. Эти действия организуют так, чтобы сохранялась возможность наблюдать за оборудованием и вовремя отреагировать.
Если обработка занимает совсем немного времени, свободных промежутков почти не остается: оператор чаще возвращается к загрузке и выгрузке. При длинном цикле работа выглядит спокойнее, но внимание по-прежнему нужно. Увидеть готовую деталь после сигнала станка мало; важно заметить, если сам процесс пошел иначе.
На отдельных участках один сотрудник обслуживает несколько станков. Такой порядок зависит от продолжительности циклов, сложности операций и организации безопасной работы. В нашем примере оператор занят одним станком, чтобы последовательность его действий была хорошо видна.
Как заканчивается первая половина смены
По мере работы в таре прибавляются втулки, а в записях появляются результаты контроля. Оператор следит за звуком резания, нагрузкой, состоянием инструмента и подачей смазочно-охлаждающей жидкости, СОЖ, если она используется в данной операции.
К обеденному перерыву он обеспечивает предусмотренное безопасное состояние станка или передает наблюдение уполномоченному коллеге. Просто уйти от оборудования, оставив его без предусмотренного контроля, нельзя. В нашем условном расписании с 12:00 до 12:30 отведено время на обед, после которого работа с партией продолжается.
12:30. Продолжить партию: контроль размеров и замена инструмента
После перерыва оператор возвращается к изготовлению партии, продолжает контроль деталей и следит за состоянием инструмента. При признаках износа или отклонениях работу приостанавливают, выясняют причину и подтверждают качество обработки перед дальнейшим выпуском.
Вторая половина смены не начинается с повторной полной наладки. Если оборудование и настройки не изменились, оператор продолжает те же операции. Однако изготовленные утром и после обеда детали должны одинаково соответствовать чертежу, а состояние режущего инструмента постепенно меняется.
Почему недостаточно измерить только первую втулку
Первая деталь показала, что обработку можно продолжать. Но это не обещание, что все следующие будут такими же. Износ инструмента и температурные изменения могут влиять на размеры, поэтому контроль выполняют в течение смены по установленному плану.
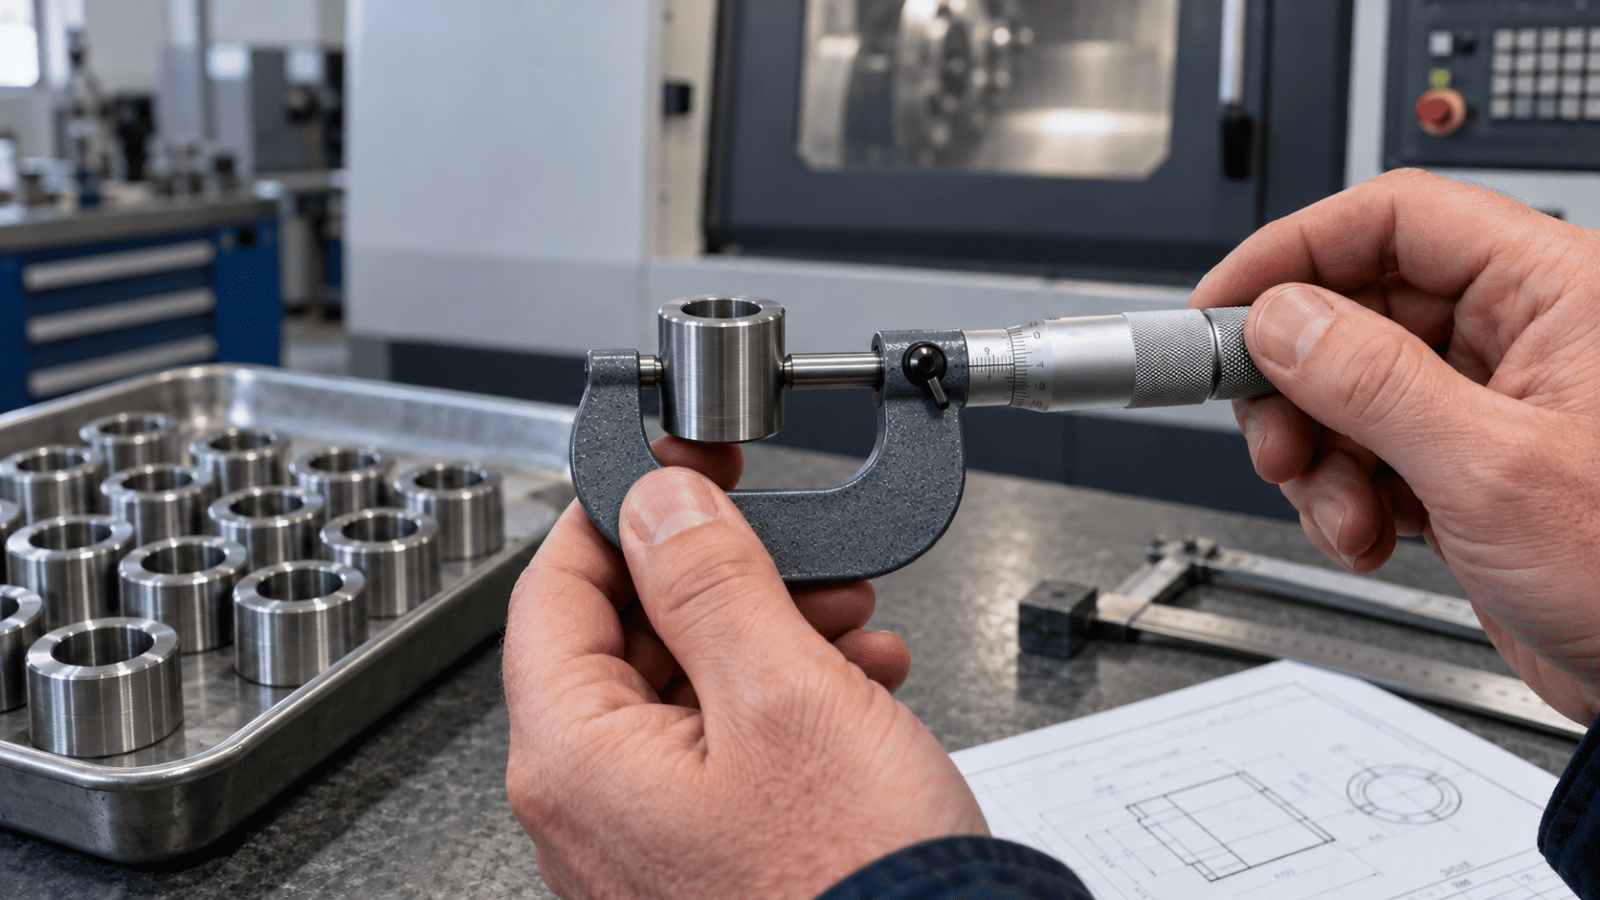
Допустим, в учебном примере наружный диаметр втулки должен находиться в пределах от 19,98 до 20,00 мм. Значение 19,99 мм попадает в этот интервал, а 20,03 мм выходит за верхнюю границу. Оператору важно знать, какой размер проверяется и каким прибором его нужно измерять. В реальной работе учитывают метод измерения, характеристики прибора и правила принятия решения о го
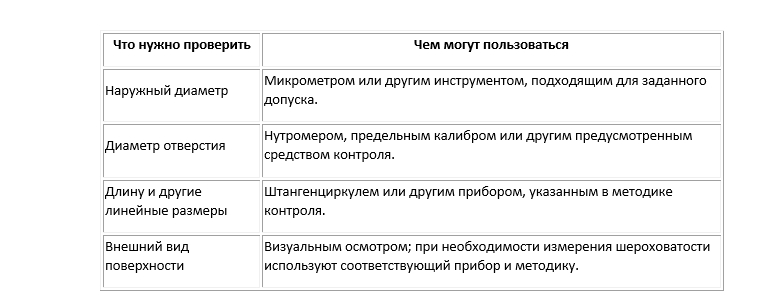
Измерения проводят после необходимой подготовки детали и прибора. Стружка, загрязненные измерительные поверхности и различие температур могут исказить результат. При этом точность зависит от конкретного прибора: цена деления или разрешение дисплея не равнозначны погрешности измерения.
Плановая пауза: пора заменить режущий инструмент
Представим, что во второй половине нашей условной смены подошел предусмотренный срок замены режущей пластины. Обработку приостанавливают и выполняют замену с необходимыми настройками. На одном предприятии это делает подготовленный оператор, на другом он вызывает наладчика.
После замены недостаточно убедиться, что станок снова запускается. Нужно проверить полученную деталь в установленном порядке и подтвердить, что обработка дает нужный результат. После этого оператор возвращается к своему обычному ритму: заготовка, цикл, выгрузка, контроль.
Помимо плановой замены, поводом для проверки могут стать необычный звук, вибрация или резкое изменение нагрузки. Эти признаки помогают заметить проблему, но не позволяют по одному наблюдению безошибочно установить ее причину. Оператор действует по инструкции и в пределах своих полномочий.
Если размер вышел за допуск
Отклонение меняет привычный ход работы. Теперь задача состоит не в том, чтобы быстрее изготовить следующую втулку, а в том, чтобы остановить дальнейший выпуск с дефектом и разобраться, какие детали нужно перепроверить.
- Отделить и обозначить деталь с выявленным отклонением.
- Сообщить мастеру, наладчику или контролеру по принятому порядку.
- Определить часть партии, требующую повторного контроля.
- Устранить причину силами уполномоченного специалиста.
- Проверить результат обработки перед продолжением выпуска.
Не каждое отклонение означает окончательный брак: иногда возможна согласованная доработка. Но оператор не принимает такое решение единолично. За качество отвечает несколько участников производства, а его собственная ответственность состоит в соблюдении порученных операций, контроле и своевременном сообщении о проблеме.
Нештатная ситуация не обязана случаться каждую смену. Рабочий день вполне может пройти без поломок и брака. Профессиональная внимательность нужна и тогда, когда все идет спокойно.
16:00. Подвести итоги и передать станок сменщику
В конце смены оператор фиксирует выпуск, обозначает статус деталей, выполняет предусмотренную уборку и передает сведения об оборудовании, инструменте и текущей партии. Следующий сотрудник должен понимать, какую работу он принимает и на что обратить внимание.
К концу нашего условного дня часть заготовок превратилась во втулки, а оставшаяся партия будет обрабатываться дальше. Поэтому важно не только посчитать изделия, но и сохранить порядок: где лежат годные детали, какие еще ожидают контроля и есть ли продукция с выявленным отклонением.
Оператор заполняет принятые на предприятии документы. Это могут быть маршрутный лист, карта контроля, журнал передачи смены или электронная система. Он указывает результат работы и сведения, необходимые для учета и продолжения производства.
Что сменщик должен узнать до следующего запуска
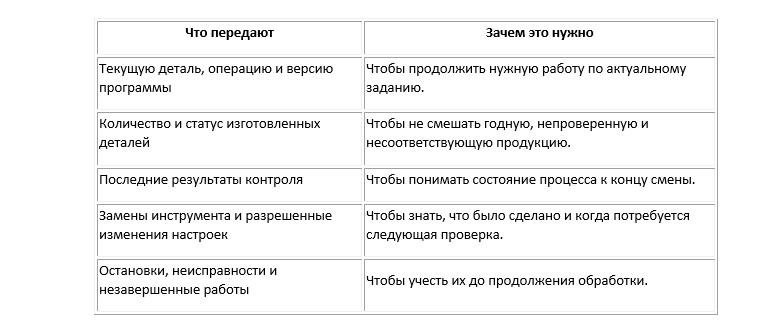
В нашем примере особенно важно сообщить о замене режущей пластины после обеда и результатах контроля после нее. Если ограничиться словами «станок работает нормально», эта часть истории потеряется. Точная передача сведений помогает следующему оператору начать работу уверенно.
Последние действия у станка
Оператор убирает доступную стружку предназначенными для этого средствами, приводит в порядок инструмент и рабочую зону, выполняет порученное обслуживание по регламенту. Работы внутри оборудования проводят в предусмотренном безопасном состоянии. Разбирать узлы или смазывать поверхности по собственному усмотрению не нужно.
Дальше станок останавливают или передают следующему сотруднику по установленному порядку. На непрерывном производстве обработка может продолжаться под наблюдением сменщика. При возникновении опасности оборудование безопасно останавливают, даже если текущий цикл не завершен.
К 16:30 наша условная смена заканчивается. В журнале отражен результат, детали размещены в соответствующей таре, а следующий оператор знает состояние партии и оборудования. Для него рабочий день начинается с той самой передачи, с которой утром начинали мы.
Что нужно уметь, чтобы пройти такую смену самостоятельно
В обычном рабочем дне оператору нужны чтение чертежей, понимание допусков, навыки измерения, работа с пультом и безопасное обращение со станком. Эти знания применяются постоянно: при получении задания, установке заготовки, проверке детали и передаче результатов.
Поэтому при выборе обучения полезно смотреть, как теория связана с практикой. Например, в программе обучения операторов ЧПУ учебного центра «Престиж» изучают устройство станков, материалы, основы черчения и точность размеров, а практика проходит в организациях-партнерах под руководством мастеров. Такой формат помогает увидеть, как отдельные навыки складываются в работу над конкретной деталью.
После трудоустройства предстоит освоить оборудование, инструкции и изделия своего предприятия. Начинающему сотруднику важно знать, кто помогает с наладкой, какие действия он вправе выполнять самостоятельно и к кому обращаться при отклонении. Учебная практика дает основу, а готовность к самостоятельной работе на конкретном месте подтверждают после необходимого обучения и допуска.
Если посмотреть на смену целиком, становится понятно, что большая часть работы состоит из повторяющихся действий. Но одинаковая последовательность не означает одинаковые условия: инструмент изнашивается, заготовки сменяют друг друга, партия постепенно растет. Хороший оператор сохраняет внимание к процессу и отвечает за свою часть работы от приема задания до передачи станка.
Вопросы и ответы
Все ли операторы ЧПУ работают по такому расписанию?
Нет. В статье приведен условный пример восьмичасового рабочего дня с получасовым обеденным перерывом. На предприятиях встречаются другие графики, в том числе ночные и более продолжительные смены. Время подготовки и завершения работы также различается.
Что меняется, если станок загружает заготовки автоматически?
Часть повторяющихся операций выполняет оборудование. Оператор следит за загрузочной системой, наличием заготовок, ходом обработки и качеством продукции. Точный круг задач зависит от устройства производственного участка.
Оператор сам пишет программу и полностью настраивает станок?
Не обязательно. Он может работать на уже налаженном оборудовании по подготовленной программе. Разработкой программы занимается программист ЧПУ, подготовкой наладки занимается наладчик. Функции могут совмещаться, но это зависит от квалификации сотрудника и порученных обязанностей.
Можно ли работать оператором ЧПУ без высшего образования?
Да. Высшее образование не является универсальным требованием для этой рабочей профессии. Подготовку получают через среднее профессиональное образование или профессиональное обучение. Требования к конкретной работе нужно уточнять у работодателя.
Насколько тяжела такая работа физически?
Это зависит от рабочего места. Оператор может много времени проводить стоя, перемещать заготовки и повторять операции загрузки. На некоторых участках используют подъемные устройства и автоматизацию. При трудоустройстве полезно узнать массу деталей, способы их перемещения и результаты специальной оценки условий труда.
Придется ли оплачивать каждую испорченную деталь?
Факт брака сам по себе не означает автоматического удержания всей стоимости детали из зарплаты. Материальная ответственность определяется с учетом причин ущерба, вины работника и установленной законом процедуры. Оператор должен своевременно сообщать об отклонениях и соблюдать рабочие инструкции.