С какого участка начать автоматизацию перевозки паллет
Первый проект складской автоматизации удобнее ограничить повторяющейся операцией с понятным началом и концом. Перевозка паллет между фиксированными зонами позволяет подробно описать маршрут, передачу груза и результат. Однако готовность такого участка определяется не только длиной пути: нужны подходящие поддоны, свободные точки приёма и согласованные действия людей.
Решения EP для таких задач собраны в разделе автоматизации перемещения грузов. Каталог техники НАК Машинери доступен на https://ep-com.ru/. При знакомстве с оборудованием стоит сразу описывать реальную операцию: от этого зависит выбор машины и объём подготовки площадки.
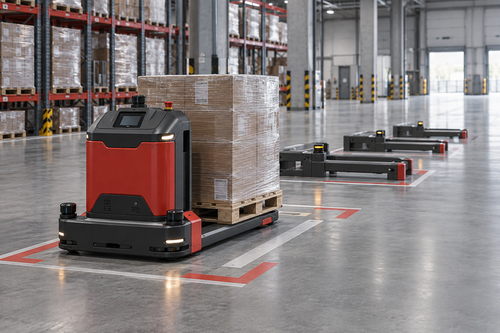
Повторяемость операции как критерий выбора
Подходящий участок имеет понятную последовательность: груз подготовлен, машина получает задание, забирает паллету и передаёт её в определённой точке. Чем больше неописанных исключений возникает по дороге, тем сложнее обеспечить предсказуемую работу. Поэтому до выбора оборудования полезно наблюдать за действующим процессом.
Отмечайте, насколько одинаковы поддоны и способы их постановки. Проверяйте, доступна ли точка назначения к моменту прибытия груза. Фиксируйте причины ручных вмешательств: смещённая паллета, повреждённая упаковка, загромождённый проход или изменение задания.
Неудобная для автоматизации операция не обязательно требует отказа от проекта. Иногда сначала нужно стандартизировать тару, перенести буфер или установить порядок подтверждения готовности. Эти работы включают в проект наравне с поставкой техники.
Опишите передачу груза с обеих сторон
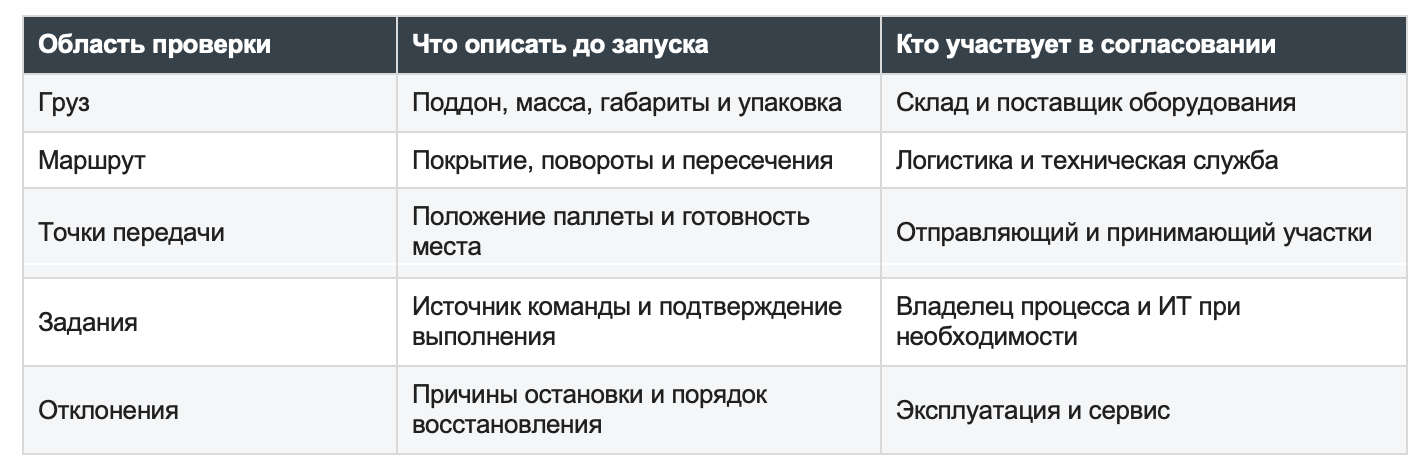
Участок начинается раньше, чем машина берёт паллету. Кто-то должен сформировать грузовую единицу, проверить её состояние и поставить в разрешённую позицию. После доставки другой участник освобождает точку приёма и подтверждает завершение передачи.
Для каждой точки определяют допустимую тару, ориентацию, положение и доступность. Если оборудование рассчитано на конкретную геометрию поддона, случайная замена основания нарушает исходные условия. Предусмотренные варианты проверяют вместе с поставщиком.
Пустая точка назначения должна означать готовность к приёму, а не отсутствие информации. Нужно установить, кто отвечает за её состояние и каким способом передаётся разрешение на доставку. Понятная логика взаимодействия предотвращает накопление грузов на границе автоматизированного участка.
Проверьте ограничения площадки
Разные автоматизированные машины используют разные способы навигации и передачи заданий. Требования к инфраструктуре, программному обеспечению и маршруту нельзя переносить с одной модели на другую. Их фиксируют по документации выбранного решения и результатам обследования.
Особое внимание уделяют смешанному движению. Датчики и защитные функции машины не отменяют проектирование маршрутов и оценку рисков. Работа рядом с людьми, воротами и другой техникой должна соответствовать предусмотренному сценарию применения.
Изменения среды также имеют значение. Участок может выглядеть свободным при обследовании, но заполняться паллетами во время массовой отгрузки. Поэтому проверку проводят в условиях характерной нагрузки и включают правила поддержания маршрута в эксплуатационные процедуры.
Сформулируйте критерии результата
До запуска определяют, что считается завершённой операцией. Доставка паллеты к точке, подтверждение приёма и освобождение машины для следующего задания — разные события. Выбранный показатель должен описывать полезный результат процесса, а не только движение робота.
Производительность оценивают по полному циклу. В него входят ожидание груза, выполнение задания, передача и готовность к следующему рейсу. Если исключить ожидания, можно получить привлекательную скорость отдельной поездки при низкой фактической пропускной способности участка.
Также регистрируют вмешательства сотрудников. Важно различать штатную помощь, предусмотренную технологией, и восстановление после отклонений. Причины повторяющихся остановок показывают, нужно ли изменить оборудование, среду или правила подготовки паллет.
Подготовьте порядок действий при отклонениях
Работа участка должна быть понятна, когда паллета повреждена, место занято или машина остановилась. Для таких ситуаций назначают ответственных и описывают допустимое восстановление. Возобновлять движение без выяснения причины и проверки рабочей зоны нельзя.
Если предусмотрен переход к ручному управлению или резервная перевозка, его согласуют с документацией оборудования. Важно сохранить учёт задания: груз не должен одновременно числиться в работе автоматизированной и ручной системы. После устранения причины процесс возвращают в установленное состояние.
Сотрудникам нужны понятные инструкции именно для их роли. Оператор участка, комплектовщик и сервисный специалист решают разные задачи. Избыточно сложное общее описание не заменяет коротких правил подготовки груза, освобождения точки и сообщения о неисправности.
Что включить в приёмку проекта
· Проверку полного маршрута с согласованными типами паллет и грузов.
· Подтверждение штатной передачи задания и результата выполнения.
· Проверку предусмотренных защитных функций по программе поставщика.
· Проверку согласованных действий при занятой точке и недоступном маршруте.
· Передачу документации, обучение ответственных и порядок сервиса.
· Фиксацию разрешённой конфигурации и процедуры последующих изменений.
Расширять автоматизацию стоит после устойчивой работы первого участка. Новая зона может отличаться покрытием, движением людей и типом грузов, даже если внешне похожа. Для неё повторно проверяют применимость решения и необходимые изменения процесса.
Первый автоматизированный маршрут задаёт правила для следующих проектов. Если передача паллет, задания и восстановление описаны ясно, результат можно измерить и воспроизвести. Так оборудование становится частью управляемой складской операции, а дальнейшее развитие опирается на фактический опыт эксплуатации.