Виды червячных твердосплавных фрез
Червячные фрезы применяются для высокопроизводительной обработки зубчатых колес, шлицевых валов, звездочек и других деталей. Инструмент работает по принципу обкатки: вращение фрезы и заготовки кинематически согласовано, благодаря чему последовательно формируются зубья.
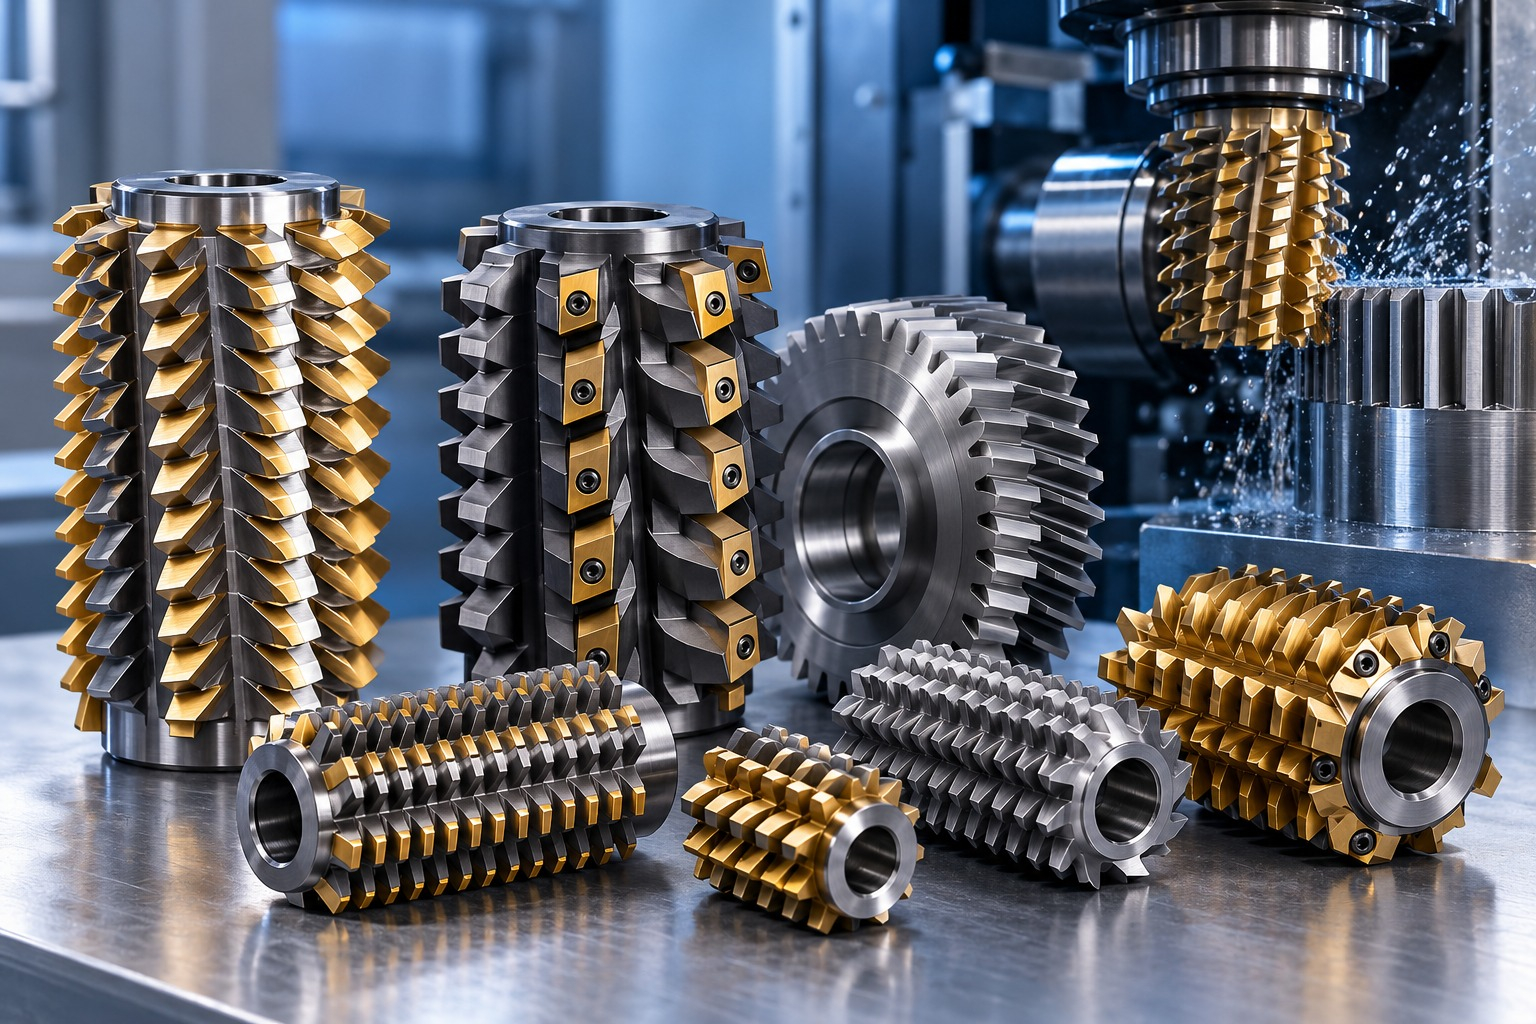
Особое место среди такого инструмента занимают твердосплавные червячные фрезы. По сравнению с фрезами из быстрорежущей стали они позволяют работать на более высоких скоростях резания, обладают повышенной износостойкостью и способны длительное время сохранять геометрию режущих кромок. В промышленности применяется несколько разновидностей таких фрез, различающихся конструкцией, назначением и технологией обработки.
Цельные твердосплавные червячные фрезы
У цельных фрез рабочая часть инструмента полностью изготавливается из твердого сплава. Такая конструкция обеспечивает высокую жесткость и позволяет точно выдерживать профиль режущих зубьев.
Цельные червячные твердосплавные фрезы особенно востребованы при обработке зубчатых колес небольшого и среднего модуля, когда необходимо получить высокую точность и стабильное качество поверхности. Они подходят для серийного и массового производства, где высокая стоимость инструмента компенсируется его производительностью и стойкостью.
К преимуществам монолитной конструкции относятся: высокая жесткость, хорошая размерная стабильность и возможность работы на повышенных скоростях резания. Основными ограничениями являются сравнительно высокая стоимость и чувствительность твердого сплава к ударным нагрузкам.
Составные и сборные фрезы
При увеличении размеров инструмента изготовление всей фрезы из твердого сплава становится экономически не всегда оправданным. Поэтому применяются составные конструкции.
Корпус такой фрезы может изготавливаться из инструментальной или конструкционной стали, а режущие элементы - из твердого сплава. В зависимости от конструкции режущая часть соединяется с корпусом механическим способом.
Главное преимущество составной конструкции заключается в более рациональном использовании дорогостоящего твердого сплава. Кроме того, повреждение или износ режущей части в ряде конструкций не требует замены всего корпуса инструмента.
Фрезы с напайными твердосплавными элементами
Отдельную группу составляют червячные фрезы с напайными режущими элементами. Твердосплавные пластины или другие режущие элементы закрепляются на корпусе пайкой и затем подвергаются окончательной заточке.
Такая технология позволяет сочетать прочный металлический корпус и высокую износостойкость твердосплавных режущих кромок. Напайные конструкции могут использоваться для изготовления инструмента относительно больших размеров, при которых цельнотвердосплавное исполнение становится слишком дорогим или технологически сложным.
Недостатком является сложность изготовления и восстановления инструмента. При пайке необходимо контролировать температурные деформации и остаточные напряжения, поскольку твердый сплав отличается сравнительно высокой хрупкостью.
Фрезы со сменными твердосплавными пластинами
Для тяжелых и производительных операций применяются червячные фрезы со сменными режущими пластинами. В этом случае дорогостоящий корпус используется многократно, а изношенные твердосплавные элементы заменяются.
Такие фрезы особенно привлекательны при обработке крупных зубчатых колес и больших модулей. Сменная конструкция позволяет уменьшить эксплуатационные расходы и сократить время обслуживания инструмента.
При этом к точности изготовления корпуса и посадочных мест предъявляются высокие требования. Положение каждой пластины непосредственно влияет на профиль формируемого зуба, поэтому погрешности установки режущих элементов могут ухудшить точность зубчатого венца.
Фрезы для предварительной обработки
По технологическому назначению твердосплавные червячные фрезы можно разделить на инструменты для предварительной, получистовой и чистовой обработки.
Фрезы для предварительного зубофрезерования предназначены прежде всего для быстрого удаления значительного объема материала. Для них важны прочность режущей части, эффективное образование и удаление стружки, а также способность выдерживать значительные нагрузки.
После такой обработки обычно оставляется припуск под последующую финишную операцию.
Чистовые червячные фрезы
Чистовые твердосплавные фрезы ориентированы на получение высокой точности профиля и требуемого качества поверхности зубьев. Геометрия режущих элементов и точность изготовления такого инструмента значительно влияют на конечные характеристики зубчатого колеса.
Особенно эффективным применение твердого сплава становится при высокоскоростном зубофрезеровании, когда необходимо обеспечить высокую производительность при сохранении стабильности размеров деталей в крупносерийном производстве.
В зависимости от требований к детали чистовое зубофрезерование может быть как окончательной операцией, так и подготовительной стадией перед последующим финишным шлифованием.
Фрезы для обработки различных профилей
Червячные твердосплавные фрезы различаются и по типу получаемого профиля. Наиболее распространен инструмент для обработки эвольвентных цилиндрических зубчатых колес, однако область применения червячного фрезерования этим не ограничивается.
Специализированные фрезы могут использоваться для изготовления шлицевых соединений, звездочек, специальных зубчатых профилей и других деталей. Геометрия инструмента в каждом случае рассчитывается с учетом параметров формируемого профиля и кинематики процесса обкатки.
Для зубчатых колес важнейшими характеристиками инструмента являются модуль, угол профиля, число заходов, направление винтовой линии и класс точности.
Однозаходные и многозаходные фрезы
По количеству заходов червячные фрезы подразделяются на однозаходные и многозаходные.
Однозаходные фрезы обеспечивают благоприятные условия для получения высокой точности и широко применяются при изготовлении зубчатых колес различного назначения.
Многозаходные фрезы позволяют увеличить производительность, поскольку за один оборот инструмента процесс формирования зубьев протекает интенсивнее. Однако выбор числа заходов должен учитывать требования к точности детали, возможности станка и конкретную технологическую схему.
Многозаходные твердосплавные фрезы особенно интересны для крупносерийного и массового производства, где сокращение машинного времени дает значительный экономический эффект.
Фрезы с износостойкими покрытиями
Современные твердосплавные фрезы часто имеют многослойные или однослойные покрытия, наносимые на рабочие поверхности. Их задача - уменьшить интенсивность износа, повысить термостойкость режущей кромки и снизить трение в зоне резания.
В зависимости от условий эксплуатации могут применяться покрытия на основе соединений титана, алюминия, хрома и других элементов. Конкретный состав покрытия выбирается с учетом материала заготовки, скорости резания, способа охлаждения и требуемой стойкости инструмента.
Покрытие не заменяет правильный выбор марки твердого сплава и геометрии фрезы, а работает как часть единой инструментальной системы.
Критерии выбора твердосплавной червячной фрезы
Выбор конкретного типа фрезы определяется прежде всего параметрами изготавливаемой детали и условиями производства. Необходимо учитывать модуль и геометрию зубчатого венца, материал и твердость заготовки, требуемую точность, размер производственной партии, возможности зубофрезерного станка и способ подачи СОЖ.
Для небольших модулей и высокоточной серийной обработки рациональным решением часто становятся цельные твердосплавные фрезы. Для крупномодульных колес экономически привлекательны сборные конструкции со сменными режущими элементами. При массовом производстве дополнительное преимущество могут обеспечивать многозаходные фрезы и высокоскоростная обработка.
При выборе инструмента необходимо рассматривать не только его первоначальную стоимость, но и стоимость обработки одной детали. Более дорогая твердосплавная фреза может оказаться экономически выгоднее за счет увеличения скорости резания, сокращения машинного времени и повышения периода стойкости.
Заключение
Твердосплавные червячные фрезы представляют собой широкую группу зуборезного инструмента. Они могут быть цельными, составными, напайными или оснащенными сменными пластинами, предназначаться для предварительной либо чистовой обработки, иметь один или несколько заходов и использоваться как с СОЖ, так и в процессах сухого фрезерования.
Выбор конструкции определяется размером и профилем детали, материалом заготовки, требуемой точностью и экономикой производства. Главным преимуществом твердосплавного инструмента является возможность сочетать высокую стойкость с повышенными скоростями резания.