Дефекты ППУ без лаборатории: что можно понять по внешнему виду покрытия
Дефекты напыляемой теплоизоляции часто заметны уже во время работы. Форма факела, скорость реакции, структура пены и состояние готового слоя помогают определить возможную причину проблемы до завершения объекта.
Такая диагностика не заменяет измерения, но позволяет вовремя проверить поверхность, температуру компонентов и настройки оборудования.
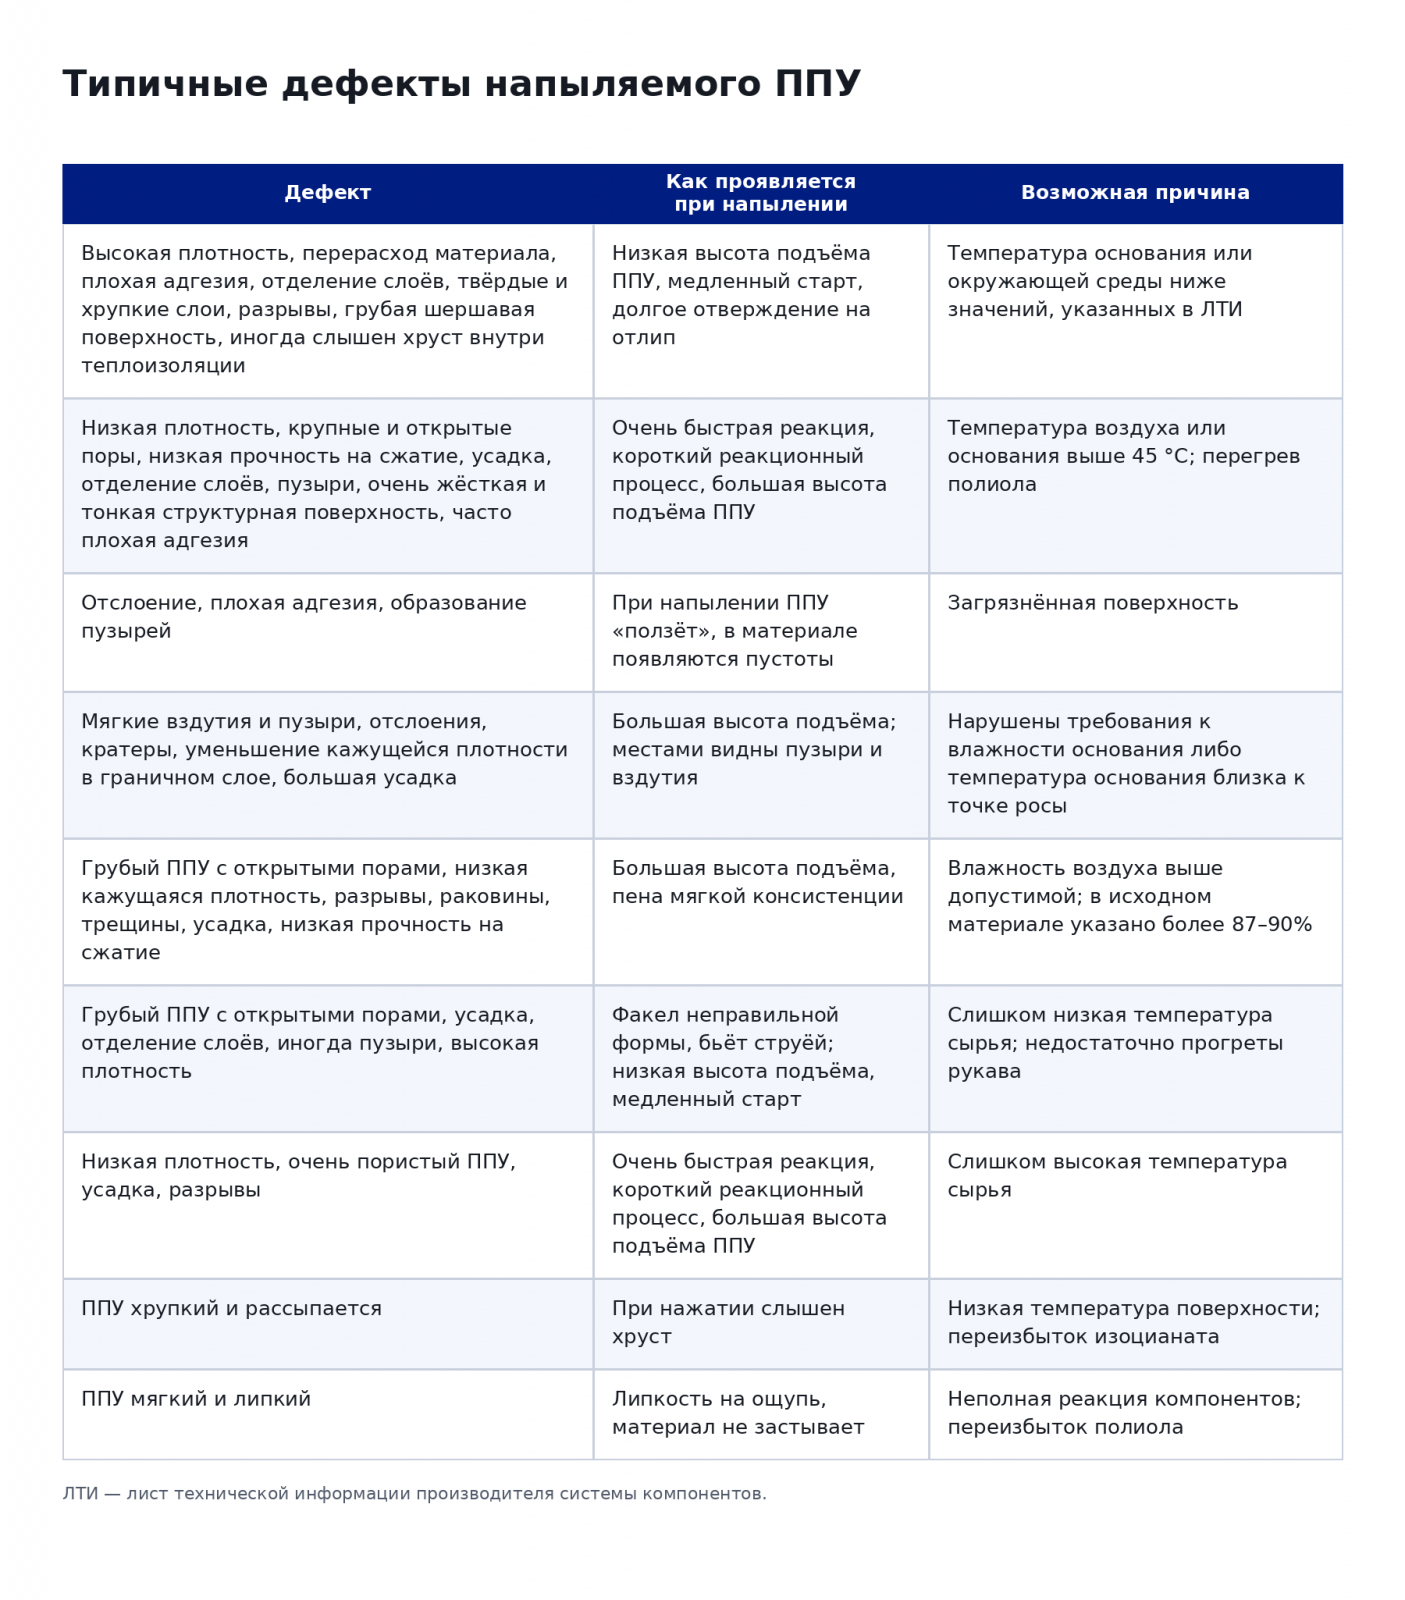
Отслоение и плохая адгезия
Слабое сцепление ППУ с основанием может быть связано с загрязнённой или влажной поверхностью, низкой температурой основания, ошибками в настройке оборудования или некачественным смешиванием компонентов.
Характерные признаки — отслоения, пузыри и пустоты. Во время напыления материал может «ползти» по поверхности. Перед продолжением работ необходимо проверить состояние основания и сопоставить температурные параметры с листом технической информации производителя компонентов.
Почему появляются трещины
Одна из возможных причин — слишком толстый слой, нанесённый за один проход. В исходной методике критической указана толщина более 20 мм.
Трещины также могут возникать из-за перегрева материала во время реакции или быстрого охлаждения после нанесения. Допустимую толщину прохода следует определять по технической документации конкретной системы ППУ.
Пузыри, вздутия и открытые поры
Мягкие вздутия, кратеры и пузыри могут указывать на повышенную влажность основания либо на температуру поверхности, близкую к точке росы.
При высокой влажности воздуха ППУ может иметь грубую структуру, открытые поры, разрывы, раковины и пониженную прочность на сжатие. В исходном материале как пример очень высокой влажности приведено значение более 87–90%. При этом допустимые условия необходимо уточнять по документации производителя компонентов.
Температура сырья и основания
При слишком низкой температуре основания или воздуха ППУ медленно стартует, плохо поднимается и долго отвердевает на отлип. Готовый слой может получиться плотным, шероховатым и хрупким.
Температура основания или воздуха выше 45 °C, а также перегрев полиола могут привести к слишком быстрой реакции, крупным порам, низкой плотности, усадке и отделению слоёв.
На результат влияет и температура сырья. Недостаточно прогретые компоненты и рукава могут стать причиной неправильной формы факела, медленного старта и высокой плотности покрытия. При чрезмерном нагреве реакция проходит слишком быстро, а ППУ получается пористым и склонным к усадке.
Что показывает структура готового ППУ
Хрупкий материал, который рассыпается и хрустит при нажатии, может указывать на низкую температуру поверхности или переизбыток изоцианата.
Мягкий и липкий ППУ, который не застывает, может быть следствием неполной реакции компонентов или переизбытка полиола.
Один и тот же внешний дефект иногда имеет несколько возможных причин. Поэтому оценивать нужно весь процесс: подготовку основания, температуру и влажность, состояние оборудования, нагрев сырья, форму факела и качество смешивания компонентов. Такой подход помогает обнаружить отклонение раньше, чем оно приведёт к переделке значительной площади.
📞 8-800-302-58-20
📲 +7-958-111-94-47