Заливка ППУ в пресс-формы: как избежать брака готовых изделий
Заливочные системы ППУ применяют для производства формованных деталей с заданной плотностью и геометрией. Качество изделия зависит не только от состава компонентов, но и от температуры, пропорций смешивания и подготовки пресс-формы.
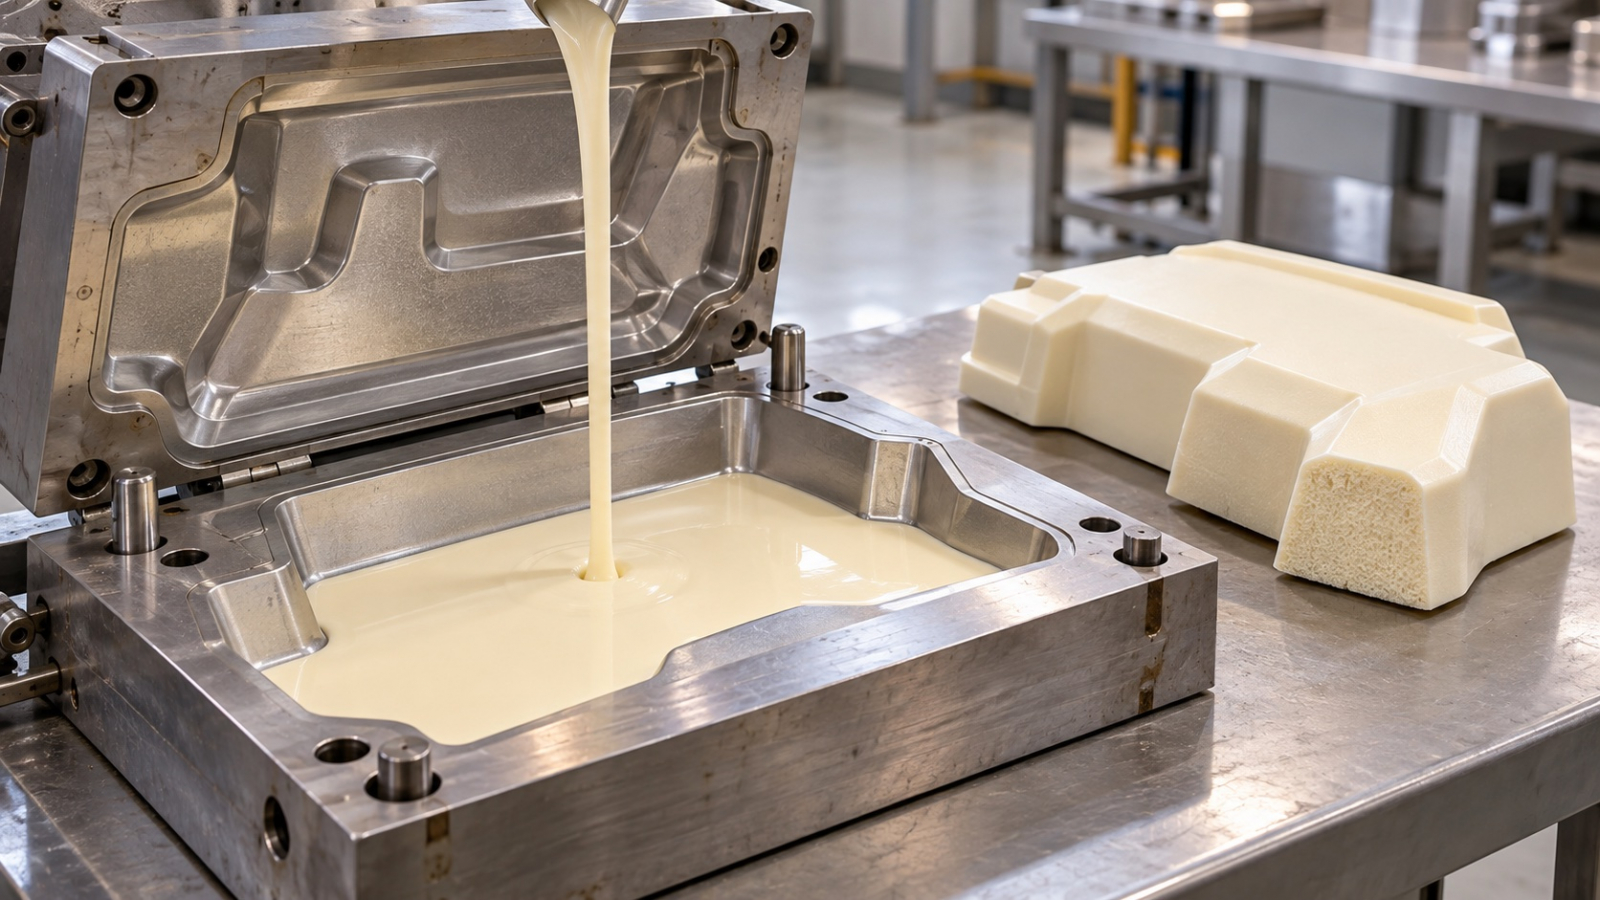
Подготовка к заливке
Для работы используют металлические пресс-формы. Температура компонентов и формы должна быть не ниже +25 °C, если иные значения не указаны в технической документации производителя системы.
Перед заливкой внутренние поверхности обрабатывают антиадгезионной смазкой. Она предотвращает прилипание ППУ и облегчает извлечение детали.
Смешанные компоненты подают в форму непрерывной струёй. На этом этапе важно не допускать попадания воздуха: пузырьки могут привести к образованию внутренних пустот и снижению прочности изделия.
Выдержка изделия
После заполнения форму фиксируют и выдерживают под прессом не менее 30 минут. Точное время определяют с учётом характеристик системы компонентов, конструкции детали и условий производства.
Извлечённое изделие выдерживают не менее 48 часов при температуре от +20 до +30 °C. За это время материал набирает необходимые свойства.
Основные причины брака
Неполное заполнение формы чаще всего связано с недостаточной температурой компонентов или самой пресс-формы. Материал теряет текучесть и не успевает равномерно распределиться до начала вспенивания.
Усадка и хрупкость могут появиться при нарушении температурного режима или соотношения компонентов. Если ППУ не отверждается либо прилипает к форме, необходимо проверить дозирование, нагрев и продолжительность выдержки.
Стабильное качество формованных изделий обеспечивают повторяемые параметры процесса: одинаковая подготовка формы, точное соотношение компонентов, контролируемая температура и достаточное время выдержки. Именно эти условия помогают сократить количество брака и избежать повторного изготовления деталей.
📞 8-800-302-58-20
📲 +7-958-111-94-47