Техническое обслуживание роботов-манипуляторов: регламент, интервалы и типовые неисправности
Промышленный робот может годами работать в несколько смен подряд, если его техническое состояние регулярно контролируют. На практике проблемы часто начинаются с мелочей: вовремя не заменили смазку, не заметили повреждение кабеля, пропустили первые признаки перегрева. В результате профилактическая процедура превращается во внеплановый ремонт, а простой роботизированной линии обходится значительно дороже.
Поэтому техническое обслуживание строится не по принципу «починим, когда сломается», а заранее. Разберёмся, из чего состоит регламент ТО, как распределяются работы по периодичности, какие узлы требуют особого внимания и по каким признакам можно обнаружить неисправность до остановки оборудования.
Почему роботу нужен регламент обслуживания
Регламент технического обслуживания определяет, какие операции необходимо выполнять, с какой периодичностью и кто отвечает за их проведение. Это позволяет контролировать состояние оборудования системно, а не реагировать только на уже возникшие неисправности.
Плановое ТО помогает поддерживать точность позиционирования, снижать износ механических компонентов и заранее выявлять проблемы с электрикой или системой управления. Кроме того, предприятие получает более понятный график расходов: плановую замену расходных материалов и отдельных узлов проще заложить в бюджет, чем внезапный ремонт после остановки линии.
При составлении регламента главным ориентиром должна оставаться документация производителя конкретного робота. Именно в ней указаны допустимые интервалы обслуживания, типы смазочных материалов, требования к проверке узлов и другие параметры. Универсального графика, одинаково подходящего для всех моделей, не существует.
Какие бывают уровни технического обслуживания
Объём работ зависит от наработки оборудования и условий его эксплуатации. На практике обслуживание можно условно разделить на несколько уровней.
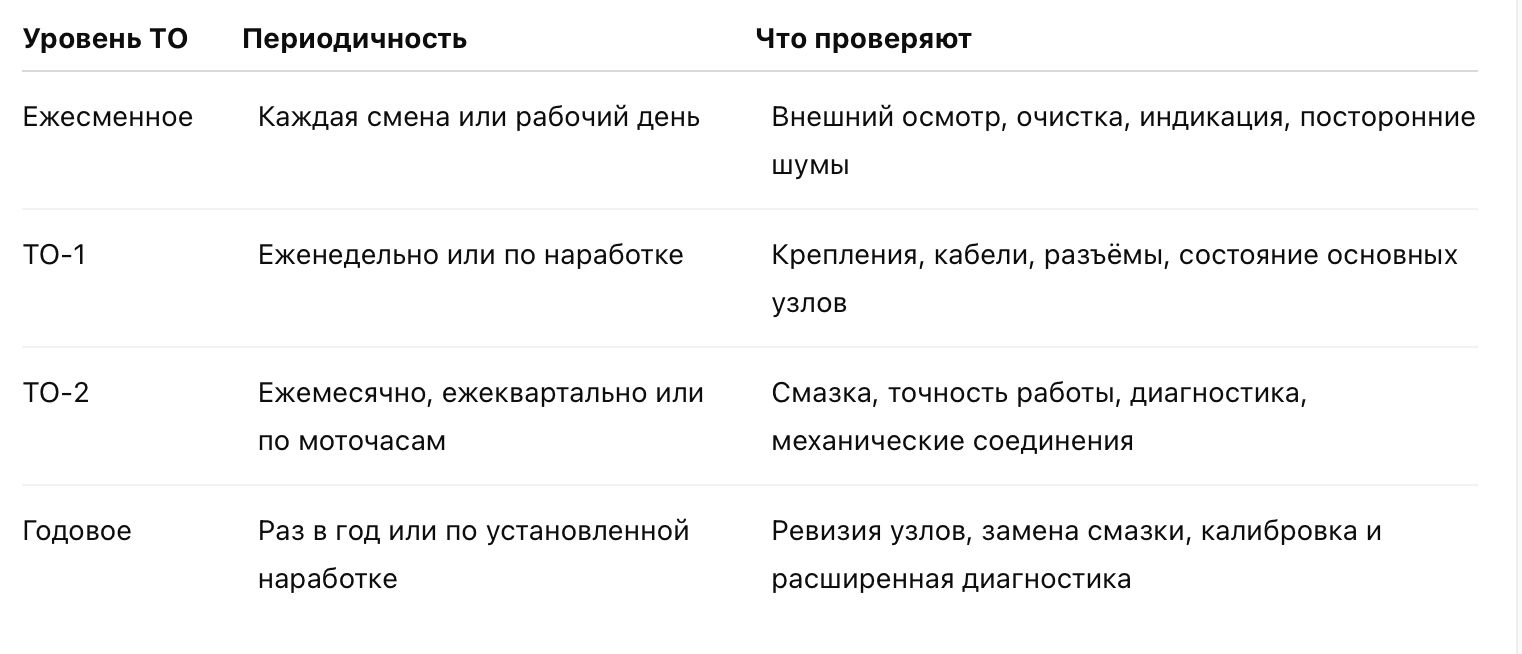
Эта схема носит общий характер. На конкретном предприятии периодичность может отличаться. Например, робот, работающий в три смены с высокой нагрузкой, требует более частого контроля, чем оборудование с небольшим количеством рабочих циклов.
Поэтому календарный срок сам по себе не всегда является достаточным ориентиром. Производители часто привязывают обслуживание к моточасам или количеству циклов.
Какие узлы требуют регулярного контроля
Несмотря на различия между моделями, основные направления технического обслуживания у промышленных роботов во многом совпадают.
Редукторы и смазочные материалы. Контролируется состояние смазки и соблюдение сроков её замены. Особенно внимательно проверяют редукторы приводов осей: при интенсивной эксплуатации именно механическая часть испытывает значительные нагрузки.
Кабели и шлейфы. Проводку осматривают на наличие заломов, перетирания и повреждений изоляции. Отдельное внимание уделяют участкам, которые постоянно перемещаются вместе с осями робота.
Крепёж и механика. Проверяют болтовые соединения, наличие люфтов, необычных вибраций и шумов. Изменение привычного характера работы оборудования может быть одним из первых признаков механической проблемы.
Система охлаждения контроллера. Загрязнённые фильтры и вентиляционные отверстия мешают нормальному отводу тепла. Поэтому шкаф управления также нуждается в регулярной очистке и осмотре.
Инструмент и оснастка. Состояние рабочего органа зависит от выполняемой операции. У сварочного робота контролируют горелку, токоподводящие элементы и систему подачи проволоки. У роботов с захватами проверяют состояние пальцев, приводов и соединений.
Программное обеспечение и параметры. Важной частью обслуживания является резервное копирование программ, настроек и параметров робота. Это позволяет быстрее восстановить систему после сбоя или замены компонентов.
Точность позиционирования. Периодически оценивают повторяемость движений и соответствие фактического положения заданным координатам. При обнаружении отклонений может потребоваться дополнительная диагностика и калибровка.
Как обнаружить неисправность до остановки линии
Современный роботизированный комплекс способен сообщать о возникающих проблемах через систему управления. Коды ошибок, предупреждения и журналы событий дают специалистам дополнительную информацию о состоянии оборудования.
Но полагаться только на сообщения контроллера не стоит. Часть неисправностей сначала проявляется физически: появляется необычный шум, повышается вибрация, меняется плавность движения, быстрее нагревается определённый узел или возникают следы повреждения кабеля.
Регулярная диагностика позволяет обнаружить, например:
- недостаток или ухудшение состояния смазки в редукторах;
- износ кабелей и повреждение разъёмов;
- перегрев контроллера из-за загрязнения системы вентиляции;
- снижение точности позиционирования;
- проблемы с датчиками и цепями обратной связи;
- постепенное ухудшение состояния рабочего инструмента.
Чем раньше выявлена проблема, тем больше вариантов для её устранения без длительной остановки производства. Небольшая профилактическая работа обычно значительно проще ремонта после отказа узла.
Когда ТО уже недостаточно
Техническое обслуживание направлено на предупреждение неисправностей, но полностью исключить ремонт невозможно. При обнаружении серьёзного дефекта оборудование переводят в ремонт в зависимости от характера проблемы.
Текущий ремонт предполагает устранение локальной неисправности и замену отдельных изношенных компонентов. Это может быть повреждённый кабель, уплотнение или другой относительно небольшой элемент.
Средний или плановый ремонт связан с восстановлением нескольких узлов после определённой наработки. Его проводят по установленному графику либо при выявлении соответствующих признаков износа.
Капитальный ремонт предусматривает более глубокую ревизию оборудования с восстановлением или заменой основных узлов и последующей проверкой точности.
Хорошо организованное обслуживание не отменяет ремонт, но позволяет обнаруживать многие проблемы на ранней стадии и не доводить их до серьёзного отказа.
Что меняется при обслуживании сварочных роботов
Условия эксплуатации напрямую влияют на состав работ. Особенно это заметно в роботизированной сварке, где кроме самого манипулятора необходимо регулярно обслуживать сварочное оборудование.
В дополнение к стандартным операциям контролируют состояние горелки, токоподводящих элементов, сопла и других расходных компонентов. Проверяют работу механизма подачи проволоки, следят за стабильностью подачи защитного газа.
Подробно о таком оборудовании можно узнать в разделе сварочные роботы.
При этом базовые принципы остаются общими: контроль редукторов и приводов, проверка кабельных трасс, обслуживание системы охлаждения, диагностика и контроль точности.
Почему важна подготовка сотрудников
Даже надёжное оборудование требует дисциплинированной эксплуатации. Оператор должен понимать, какие признаки нельзя игнорировать, а технический специалист — уметь выполнять предусмотренные регламентом проверки и диагностику.
Для этого персонал обучают работе с конкретным оборудованием. Базовая подготовка операторов может занимать несколько дней, а более глубокое обучение программированию и настройке — дольше. После подготовки сотрудники способны выполнять значительную часть регулярных процедур самостоятельно, оставляя сложные ремонтные работы профильным специалистам.
Компания GROBOTP с 2020 года занимается поставкой и внедрением промышленных роботов-манипуляторов и роботизированных комплексов под ключ. Оборудование и решения поставляются для предприятий России, Беларуси, Казахстана, Киргизии и Армении. При эксплуатации важным ориентиром остаётся регламент производителя конкретной модели и фактические условия работы оборудования.
Что стоит включить в регламент ТО
При составлении собственного графика обслуживания удобно разделить работы на несколько групп:
- ежедневный внешний осмотр и очистка;
- контроль состояния кабелей, разъёмов и креплений;
- проверка редукторов и соблюдение графика замены смазки;
- очистка фильтров и вентиляционных элементов контроллера;
- контроль рабочего инструмента и оснастки;
- анализ кодов ошибок и сообщений системы управления;
- резервное копирование программ и настроек;
- периодическая проверка точности и калибровка;
- фиксация результатов каждого обслуживания.
Последний пункт особенно важен. История обслуживания помогает отслеживать повторяющиеся неисправности, сравнивать фактическую наработку узлов и планировать замену компонентов заранее.
Главное
Техническое обслуживание промышленного робота — это не отдельная процедура, а постоянная система контроля его состояния. Регламент определяет периодичность проверок, перечень операций и ответственных сотрудников.
Основой графика должна быть документация производителя с учётом реальной нагрузки и условий эксплуатации. В регулярный контроль входят механика и редукторы, кабели, система охлаждения, рабочий инструмент, программные параметры и точность позиционирования.
Плановое ТО не гарантирует полного отсутствия неисправностей, однако позволяет заметить многие проблемы ещё до серьёзного отказа. Для предприятия это означает меньше внеплановых остановок и более предсказуемое обслуживание роботизированного оборудования.